Un sistema de datos de moldeo útil debe hacer algo más que recopilar cifras. Debe ayudar a su equipo a comprender qué sucedió, decidir si es relevante, responder con evidencia y confirmar que la respuesta funcionó. Cuando esos pasos están interconectados, los datos pueden acortar el tiempo de resolución de problemas, fortalecer la disciplina de los procesos y facilitar el uso del conocimiento adquirido con tanto esfuerzo en todos los turnos y plantas.
El reto rara vez es una falta total de datos. Una prensa puede mostrar valores de consigna, valores reales, información del ciclo, alarmas y gráficos de tendencias. El departamento de calidad puede mantener los resultados de las inspecciones. Los técnicos pueden mantener hojas de configuración o registros de cambios. Sin embargo, la información puede permanecer dispersa, ser difícil de comparar o estar desconectada del evento que generó una pieza defectuosa. Contar con más datos no garantiza automáticamente una mejor decisión. El contexto sí lo hace.
Una forma práctica de evaluar su enfoque actual es preguntarse si este puede responder a cinco preguntas, desde un solo disparo hasta toda la planta.
1. ¿Qué ocurrió durante esta toma?
Cuando un proceso cambia, lo primero que se necesita es un registro objetivo. ¿Qué valores variaron? ¿En qué momento del ciclo se produjo el cambio? ¿Se trató de un evento aislado, de una desviación gradual o de un patrón repetido? Los ajustes de la máquina, por sí solos, describen lo que se le indicó que hiciera a la prensa. Las señales de la máquina y del molde pueden ofrecer una visión más completa de lo que realmente ocurrió en el proceso.
CoPilot® está diseñado para mostrar los datos de cada inyección, supervisar el comportamiento del proceso, identificar cambios y ofrecer notificaciones en tiempo real. Dependiendo de la configuración del producto, la aplicación y los sensores instalados, el equipo puede examinar los datos disponibles de la máquina y del molde, en lugar de basarse únicamente en el resultado de una inspección final o en el recuerdo de lo que ocurrió.
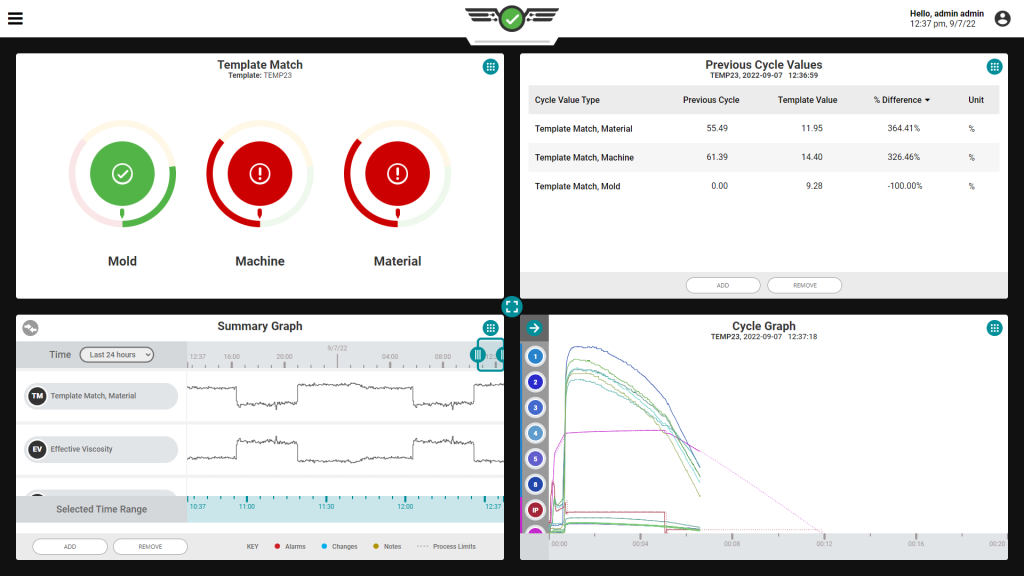
Esa visibilidad no sustituye al procesador. Le brinda al procesador un punto de partida más sólido. En lugar de realizar varios ajustes para ver qué resulta eficaz, el equipo puede comparar el evento con un proceso conocido e investigar la parte del ciclo que realmente cambió.
2. ¿Influyó ese cambio en la calidad de las piezas?
No todo cambio constituye un defecto, y no todo valor estable de una máquina demuestra que la pieza sea de buena calidad. La pregunta relevante es si una señal del proceso tiene una relación comprobada con un requisito crítico de la pieza. Esa relación puede establecerse mediante estudios de proceso, mediciones de piezas, evidencia histórica y análisis estadísticos adecuados.
Es por ello que los límites de alarma deben basarse en la relación específica entre el proceso y la calidad, y no en un porcentaje universal que resulte conveniente. Una estrategia de monitoreo sólida comienza con una característica importante de la pieza, identifica las variables del proceso que influyen en ella y establece límites utilizando datos de producción válidos y aprobados. El monitoreo y la contención pueden reducir el riesgo, pero por sí solos no garantizan la conformidad ni el cumplimiento normativo.
3. ¿Qué cambió en torno al evento?
Una curva o un valor atípico se vuelve mucho más útil cuando se le añade contexto. ¿El evento se produjo tras una reinicio? ¿Hubo alguna diferencia en el material, el molde, la máquina, las condiciones auxiliares o la configuración? ¿Se realizó algún ajuste en el proceso? Sin ese contexto, es posible que en el siguiente turno vean el mismo gráfico y repitan la misma investigación.
Adquiera el hábito de asociar los datos de proceso con la información del trabajo y las notas que su equipo necesita para interpretarlos. Utilice registros automáticos cuando el sistema lo permita y defina las pocas entradas manuales que aún sean necesarias. El objetivo no es generar más papeleo, sino contar con un historial confiable que permita a otra persona calificada comprender el suceso más adelante.
4. ¿Se trata de un caso aislado o forma parte de una tendencia más amplia?
Una perspectiva desde la máquina ayuda a resolver el problema inmediato. Una perspectiva a nivel de planta ayuda a determinar su alcance. ¿Se limita este patrón a un solo trabajo, molde, máquina o turno? ¿Ha aparecido en tiradas anteriores? ¿Hay otras máquinas que estén produciendo piezas sospechosas por la misma razón?
The Hub® reúne los datos de los sistemas CoPilot conectados en red en una interfaz compartida. Las capacidades actuales de Hub Process incluyen datos históricos de procesos, informes de auditoría sobre cambios en los procesos, informes resumidos de toda la planta, tableros de control con visión general de la planta y estadísticas de procesos. Esa visión más amplia puede ayudar a los ingenieros a comparar ciclos de producción, a los gerentes a priorizar sus acciones y a los equipos a conservar evidencia más allá del momento en que se produce una alarma en la prensa. La disponibilidad de las funciones depende del paquete seleccionado y de la configuración del sistema.
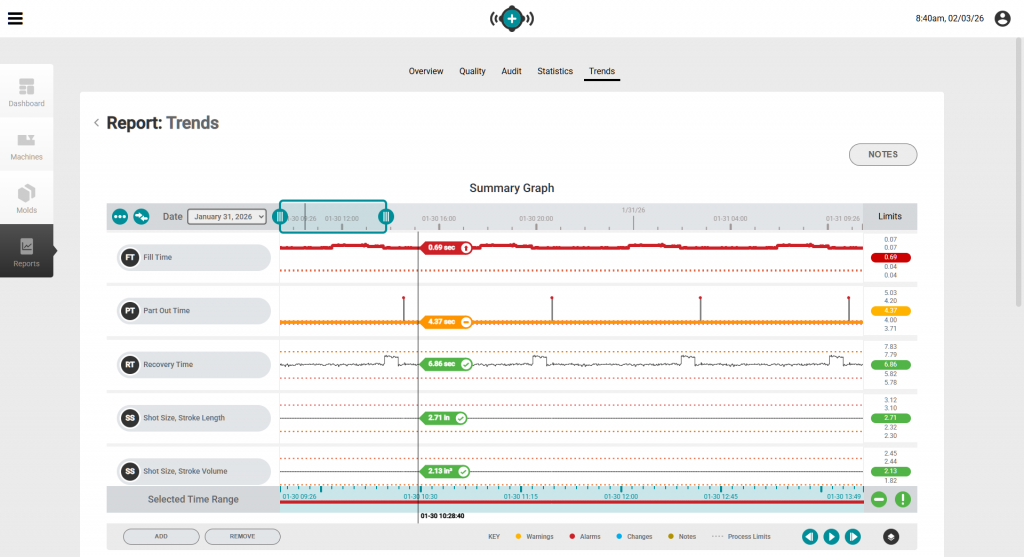
Esta división del trabajo es importante. CoPilot ayuda al equipo a observar el comportamiento de los procesos en la máquina y, cuando así se configura, facilita el monitoreo, la contención o el control. El Hub ayuda a la organización a comparar, conservar y utilizar esa información en un sistema operativo más amplio. Juntos, pueden vincular la toma que cambió con la decisión de la planta que se toma a continuación.
5. ¿Funcionó la respuesta y podemos repetirla?
Una reacción no se considera completa cuando se desactiva la alarma. El equipo aún debe confirmar que el proceso haya vuelto a su estado aprobado, que las piezas cumplan con los requisitos y que la mejora se haya mantenido durante un período adecuado. Posteriormente, lo aprendido debe reflejarse en la plantilla, la hoja de proceso, el plan de reacción o la capacitación correspondientes.
Las comparaciones históricas y los registros de auditoría facilitan esa verificación. Además, ayudan a distinguir entre una recuperación puntual y un método repetible. Con el tiempo, la planta puede reducir su dependencia de la memoria sin menoscabar el valor de los procesadores con experiencia. Su experiencia se vuelve más fácil de transmitir, ya que la evidencia en la que se basa una decisión está disponible para la siguiente persona.
Empiece por crear un circuito de datos pequeño y cerrado
El punto de partida más sólido no es un proyecto de recolección que abarque toda la planta. Elija un problema recurrente y costoso, y diseñe una solución integral en torno a él.
- Defina los requisitos de la pieza y las consecuencias comerciales de no cumplirlos.
- Identifique las señales de la máquina y del molde que tengan una relación plausible y comprobable con ese requisito.
- Establezca un valor de referencia a partir de la producción válida y confirme la relación con las medidas de las piezas.
- Asigne quién revisa una alerta, qué pruebas debe verificar, qué medidas puede tomar y cuándo debe escalarse el problema.
- Verifique el resultado, documente lo aprendido y evalúe si se debería aplicar el mismo método a otro trabajo o a otra máquina.
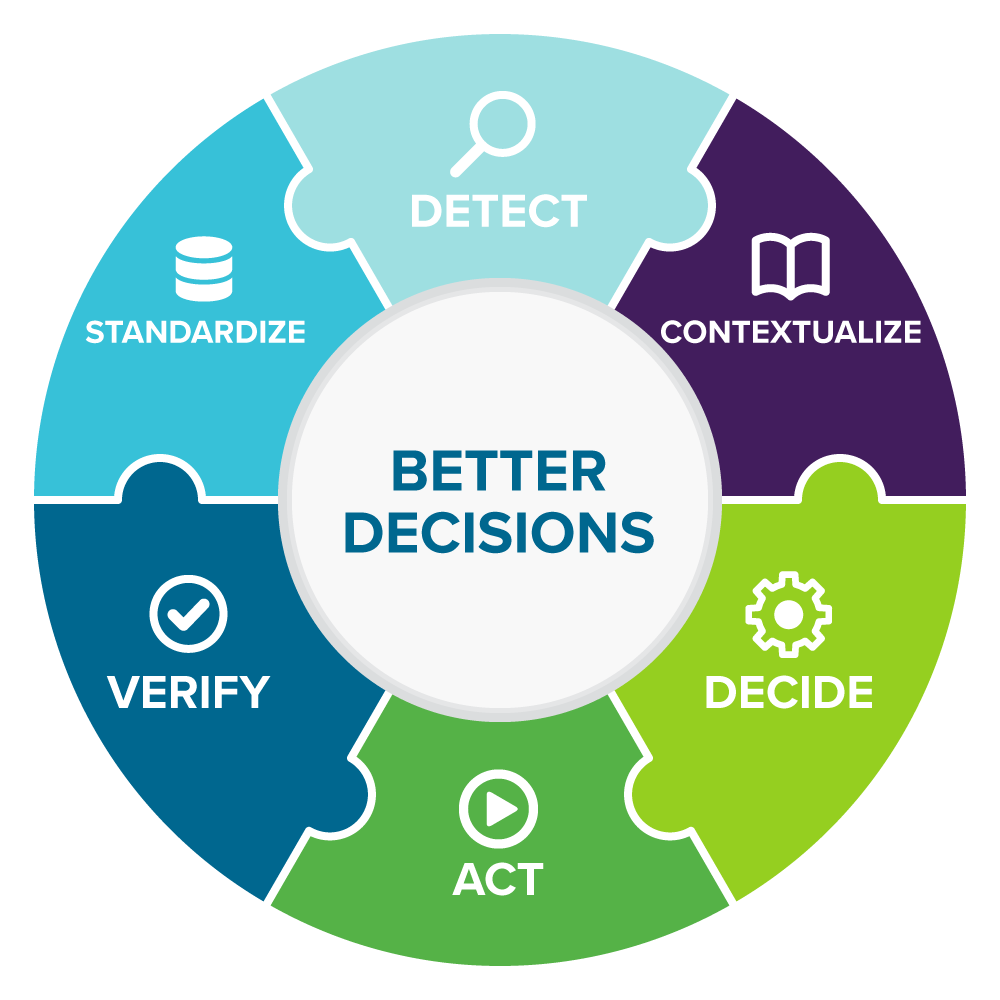
Ese ciclo convierte los datos en una práctica operativa: detectar, contextualizar, decidir, actuar, verificar y estandarizar. La tecnología respalda el ciclo, pero son la responsabilidad, el conocimiento de los procesos y la revisión rigurosa lo que lo hacen útil.
Asegúrese de que su próxima inversión en datos responda a una pregunta concreta de producción
Explore CoPilot® para el monitoreo y control de procesos a nivel de inyección, y consulte The Hub® para la gestión y el análisis de datos en toda la planta. Si su equipo necesita ayuda para definir las señales adecuadas, el flujo de trabajo o la implementación, solicite una consulta con RJG.
¿Desea comprobar por sí mismo lo que los datos pueden hacer? Eche un vistazo a la herramienta «Calculadora de ROI» para planificar sus próximos ahorros.
¿Le interesa analizar cómo esto podría afectar sus operaciones?